Polski
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Nie masz pewności co do ochrony antykorozyjnej konstrukcji stalowej? Opcje standardowe i wytyczne dotyczące wyboru
Konstrukcja stalowaOchrona antykorozyjna ma kluczowe znaczenie dla przedłużenia żywotności budynków. Schematy ochrony przed korozją różnią się w zależności od różnych środowisk naturalnych i usługowych. Należy przeprowadzić kompleksową ocenę zarówno przygotowania powierzchni, jak i środków antykorozyjnych, aby obniżyć początkowe koszty budowy i przedłużyć żywotność budynku.
Wszystkie typy budynków podlegają wpływowi środowisk korozyjnych, które są klasyfikowane w różnych kategoriach korozji w zależności od warunków użytkowania.
|
Kategoria korozji |
Typowe środowisko |
|
C2 (niski) |
Suche obszary w głębi lądu, nieogrzewane magazyny |
|
C3 (średni) |
Miejskie strefy przemysłowe, ogólne fabryki |
|
C4 (wysoki) |
Zakłady chemiczne, przybrzeżne obszary przemysłowe |
|
C5 (bardzo wysoki) |
Strefy przemysłowe o dużej wilgotności, przybrzeżne regiony przybrzeżne |
Należy wybrać różne systemy antykorozyjne, aby sprostać różnym środowiskom korozyjnym. Bez względu na to, które rozwiązanie zostanie przyjęte, przygotowanie powierzchni stanowi podstawę ochrony przed korozją i decyduje o tym, czy powłoka ochronna będzie działać zgodnie z przeznaczeniem. Ogólnie rzecz biorąc, piaskowanie lub śrutowanie stosuje się do usuwania rdzy w warsztatach konstrukcji stalowych, przy minimalnym stopniu czystości Sa2,5, określanym jako bardzo dokładne czyszczenie strumieniowo-ścierne. Dodatkowo należy wziąć pod uwagę pierwotny stopień rdzy podłoży stalowych. Surowce, które nawet po obróbce powierzchniowej nie są w stanie spełnić wymaganej normy, należy wymienić lub wyrzucić.
|
Wymiar |
Strzałowanie |
Piaskowanie |
Śrutowanie |
|
Zasada działania |
Metoda mocy mechanicznej |
Metoda zasilania pneumatycznego |
Metoda zasilania pneumatycznego |
|
Efektywność |
Wysoki |
Stosunkowo niski |
Niższe niż śrutowanie |
|
Koszt |
Wysoka inwestycja początkowa, niski koszt długoterminowy |
Niski koszt początkowy, wysoki koszt pracy |
Pomiędzy śrutowaniem a piaskowaniem |
|
Wydajność środowiskowa |
Obsługiwany w zamkniętej przestrzeni |
Podatny na powstawanie masowego pyłu |
Lepsze niż piaskowanie |
|
Elastyczność |
Istnieją martwe punkty |
Nadaje się do złożonych komponentów |
Nadaje się do małych, złożonych komponentów |
|
Scenariusze zastosowań |
Obróbka wstępna przedmiotu obrabianego |
Gotowe komponenty |
Wzmocnienie powierzchni, małe złożone komponenty |
Kolejnym krokiem po zakończeniu przygotowania powierzchni jest wybór systemu antykorozyjnego. Malowanie natryskowe i cynkowanie ogniowe to dwa główne rozwiązania. Poza tym w praktycznych projektach powszechnie stosuje się kilka sprawdzonych, dojrzałych metod antykorozyjnych:
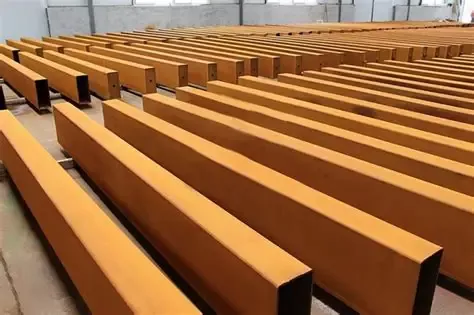
(1) Stal odporna na warunki atmosferyczne zasadniczo rozwiązuje problemy związane z korozją, mającą zastosowanie w przypadku częściowego stosowania na zewnątrzkonstrukcje stalowe, ale ma wady w postaci wysokiego kosztu i złego wyglądu.
(2) Natryskiwanie cieplne (natryskiwanie aluminium / natryskiwanie cynku) zapewnia wydajność porównywalną z cynkowaniem ogniowym i zapewnia lepszą zdolność dostosowywania się do wymiarów komponentów, co jest idealne w przypadku specjalnych elementów stalowych i środowisk silnie korozyjnych.
(3) Ochrona katodowa opiera się na elektrochemicznych zasadach antykorozyjnych, stosowanych głównie w przypadku konstrukcji stalowych zanurzonych pod wodą lub zakopanych pod ziemią. Innowacyjne systemy ochrony kompozytów stanowią alternatywę dla konwencjonalnych rozwiązań, takich jak zintegrowane powłoki antykorozyjne i ognioodporne oraz grafenowe powłoki antykorozyjne o dużej wytrzymałości.
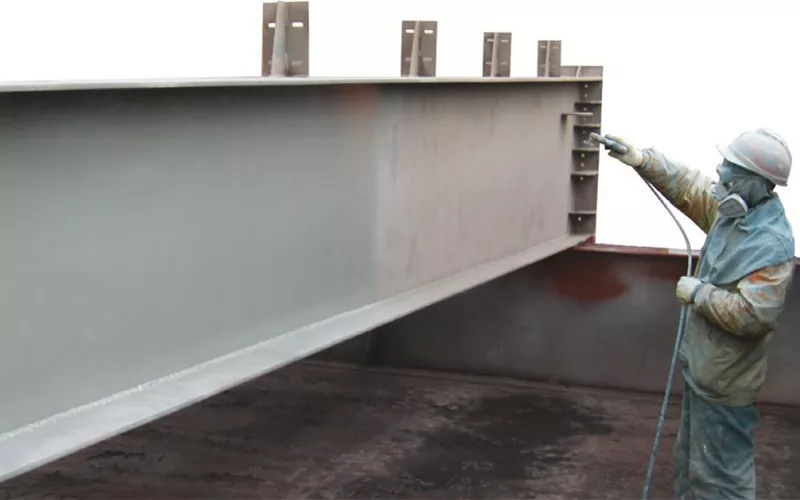
Wielowarstwowy system powlekania natryskowego
Natryskowy system antykorozyjny do konstrukcji stalowych tworzy wielowarstwowe powłoki ochronne na powierzchniach elementów o zróżnicowanych funkcjach, które dzielą się głównie na trzy warstwy: podkład, międzywarstwa i nawierzchnia. Podkład służy do przyczepności i ochrony przed rdzą. Powszechnie stosuje się podkład epoksydowy bogaty w cynk o zawartości cynku nie mniejszej niż 70%. Alternatywą jest nieorganiczny podkład bogaty w cynk, jednak grubość jego suchej powłoki wymaga ścisłej kontroli. Na warstwę pośrednią nakłada się powłokę pośrednią z epoksydowego tlenku żelaza, a jako powłokę końcową stosuje się alifatyczną poliuretanową powłokę nawierzchniową lub fluorowęglową powłokę nawierzchniową. Wszystkie procedury systemu natryskiwania powinny zostać zakończone w tej samej fabryce, aby zapewnić stabilne wykonanie i niezawodne działanie antykorozyjne.
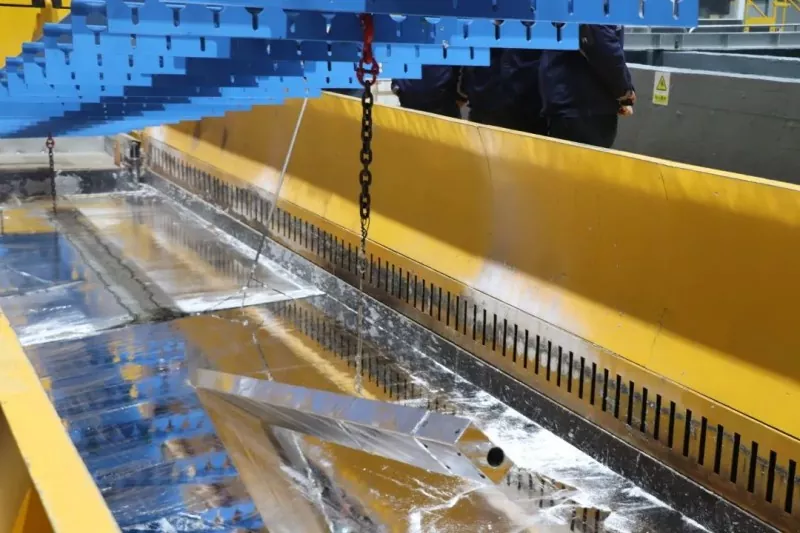
Cynkowanie
Cynkowanie dzielimy na cynkowanie ogniowe i cynkowanie elektrolityczne (cynkowanie zwykłe). Cynkowanie ogniowe (pełna nazwa: cynkowanie ogniowe) tworzy ochronną powłokę cynkową poprzez zanurzenie stali w kąpieli stopionego cynku. Posiada grubą warstwę cynku o grubości od 65 μm do 200 μm. Dzięki wyjątkowej odporności na korozję, długiej żywotności, mocnej przyczepności i prostemu procesowi, ma tę wadę, że ma przeciętny wygląd i nadaje się do elementów konstrukcyjnych na dużą skalę. Cynkowanie elektrolityczne nakłada powłokę cynkową na zasadzie elektrolizy. Warstwa cynku jest stosunkowo cienka, zwykle ma grubość od 20 μm do 30 μm. Charakteryzuje się dobrym efektem dekoracyjnym, a jednocześnie skomplikowanym procesem produkcyjnym, który ma zastosowanie do małych precyzyjnych części lub konstrukcji wymagających lekkiej ochrony antykorozyjnej.
Ochrona antykorozyjna dlawarsztaty konstrukcji stalowychrozpoczyna się od potwierdzenia kategorii korozyjnej środowiska pracy, skompletowania kwalifikowanego przygotowania powierzchni i doboru odpowiedniego rozwiązania antykorozyjnego. Jako profesjonalny producent konstrukcji stalowych, firma EHSS posiada dogłębną wiedzę na temat wszystkich procesów antykorozyjnych i może pomóc w wyborze oszczędnych i wysokowydajnych systemów ochrony przed korozją.
Powiązane wiadomości
- Jak wybrać odpowiedni rozmiar konstrukcji stajni dla koni o stalowej ramie?
- Montaż konstrukcji stalowej na miejscu + proces prac przy konstrukcji zintegrowanego podnośnika + kluczowe kwestie
- Dlaczego warto wybrać dwuwarstwową prefabrykowaną konstrukcję domu ze stalowej ramy dla nowoczesnego życia?
- Dziewięć kluczowych punktów przy projektowaniu i budowie budynków fabrycznych o konstrukcji stalowej
- W jaki sposób konstrukcja kurnika o konstrukcji stalowej może poprawić zarządzanie fermami drobiu?
- Budynki przemysłowe w stylu lokomotywy: czy trzypiętrowe biuro powinno być stalowe czy betonowe?
Zostaw mi wiadomość