Polski
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Przepływ i osiągnięcia w zakresie zastosowań inżynieryjnych w konstrukcji stalowej konstrukcji stalowej EIHE
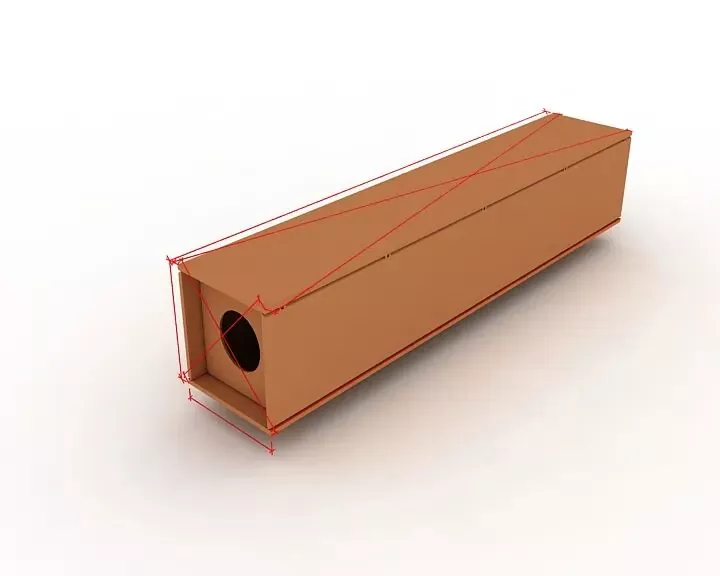
I. Ogólny rysunek rozmieszczenia
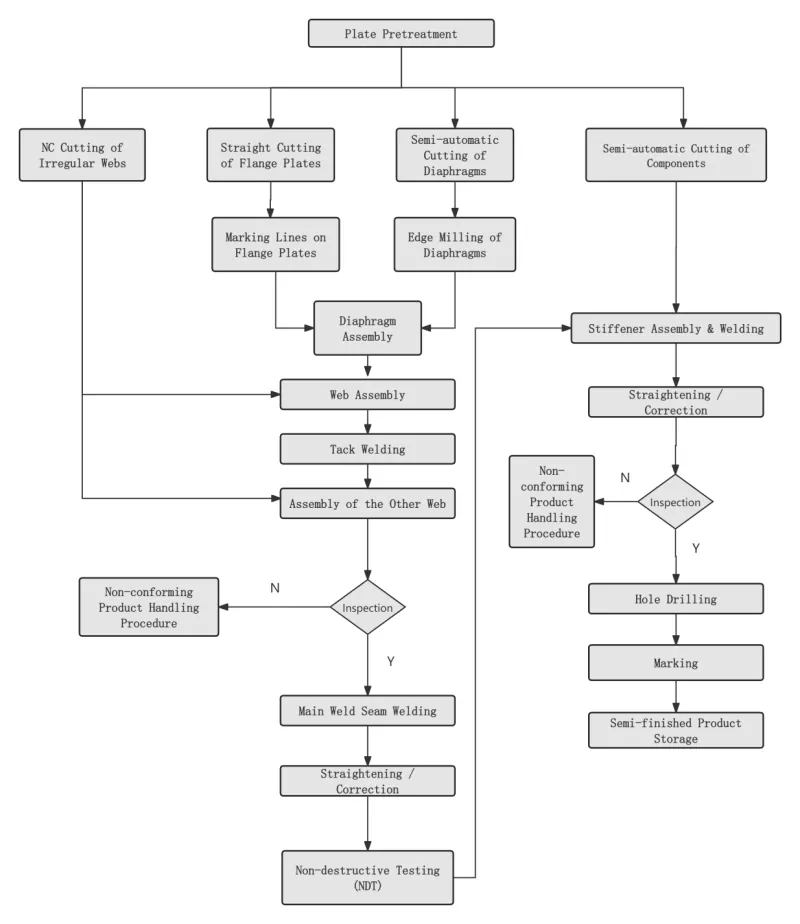
Ⅱ. Kluczowy proces
|
Krok 1 Wstępna obróbka powierzchni blachy stalowej |
Przeprowadzane zgodnie z wymaganiami projektu lub procesu przed zaślepieniem blachy stalowej. |
|
|
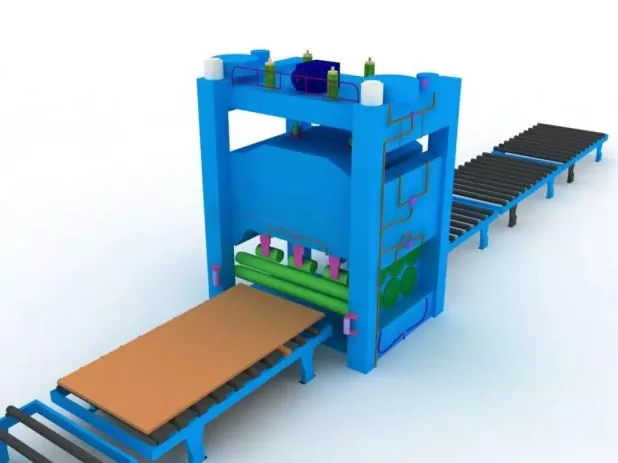
Krok 2 Prostowanie blachy stalowej |
Całkowite prostowanie należy przeprowadzić po wstępnej obróbce blachy stalowej, aby zapewnić dokładność wykrawania i złagodzić wewnętrzne naprężenia szczątkowe blachy stalowej. |
|
|
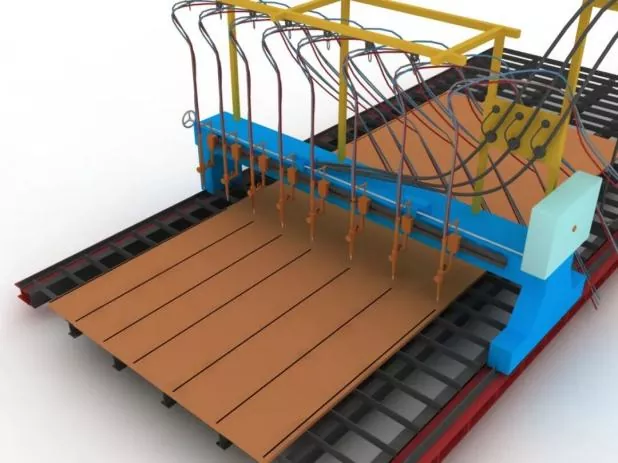
Krok 3 Wycinanie i wycinanie części |
Przed cięciem wyreguluj maszynę tnącą, potwierdź model dyszy i sprawdź stabilność ciśnienia powietrza. |
|
|
Podczas cięcia należy najpierw rozgrzać szew tnący blachy stalowej i ściśle kontrolować prędkość cięcia. |
||
|
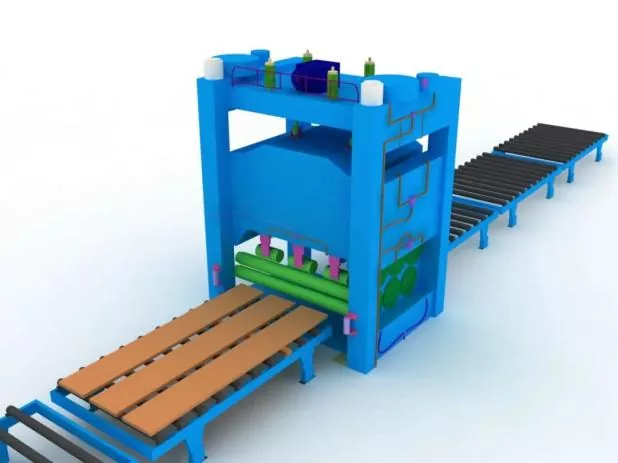
Krok 4 Wtórne prostowanie części |
Wykonywane po wygaszeniu blachy stalowej, aby zapewnić dokładność montażu i zmniejszyć wewnętrzne naprężenia szczątkowe blach stalowych. |
|
|
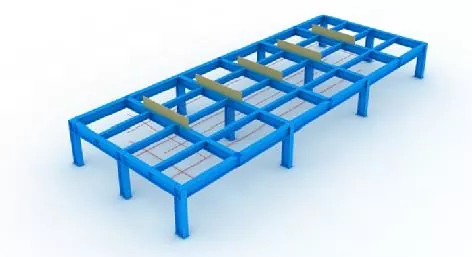
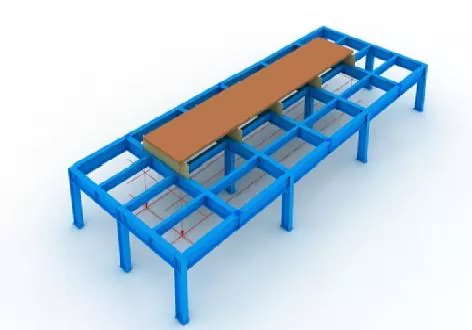
Krok 5 Ustawianie przyrządów i linii układu |
Przed montażem należy najpierw ustawić linie układu i szablony. |
|
|
Podczas montażu przyrządu należy zapewnić poziomość górnego otworu oraz odpowiednią sztywność i wytrzymałość. |
||
|
Wszystkie przyrządy i linie trasujące mogą zostać oddane do użytku wyłącznie po sprawdzeniu i zatwierdzeniu przez wyznaczony personel. |
||
|
Krok 6 Ustawianie dolnego panelu |
Precyzyjnie ustawione za pomocą pionu i linii układu. |
|
|
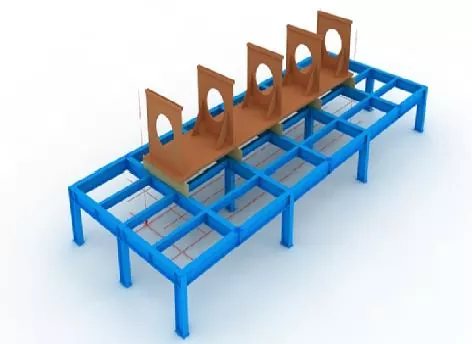
Krok 7 Zespół membrany |
Przed montażem membran należy zaznaczyć na dolnym panelu linie pozycjonujące, a następnie za pomocą ściernicy usunąć rdzę pływającą z obu stron tych linii. |
|
|
Po zmontowaniu membran należy je zamocować poprzez zgrzewanie sczepne. |
||
|
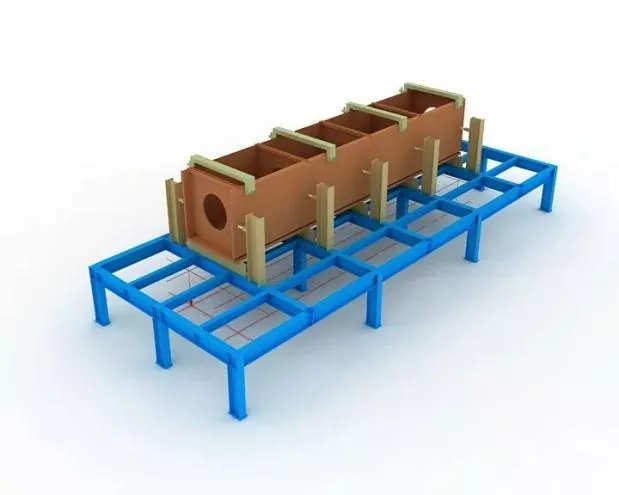
Krok 8 Złożenie sieciowe |
Po zmontowaniu i zakwalifikowaniu wstęgi należy ją mocno docisnąć do membrany za pomocą podnośnika, a następnie zamocować za pomocą zgrzewania sczepnego.
|
|
|
Krok 9 Montaż panelu górnego |
Dokończ precyzyjne ustawienie górnego panelu za pomocą pionu, a następnie przymocuj za pomocą zgrzewania sczepnego. |
|
|
Krok 10 Spawanie elektrożużlowe membranowe |
W przypadku membran stosuje się jednostronne spawanie elektrożużlowe. |
|
|
Tulejki miedziane do zajarzania i gaszenia łuku należy podczas spawania montować w górnych i dolnych otworach otworów do spawania elektrożużlowego. |
||
|
Prąd i napięcie spawania należy ściśle kontrolować w całym procesie spawania i należy zwrócić uwagę na zmianę koloru obszaru spawania elektrożużlowego na wstędze. |
||
|
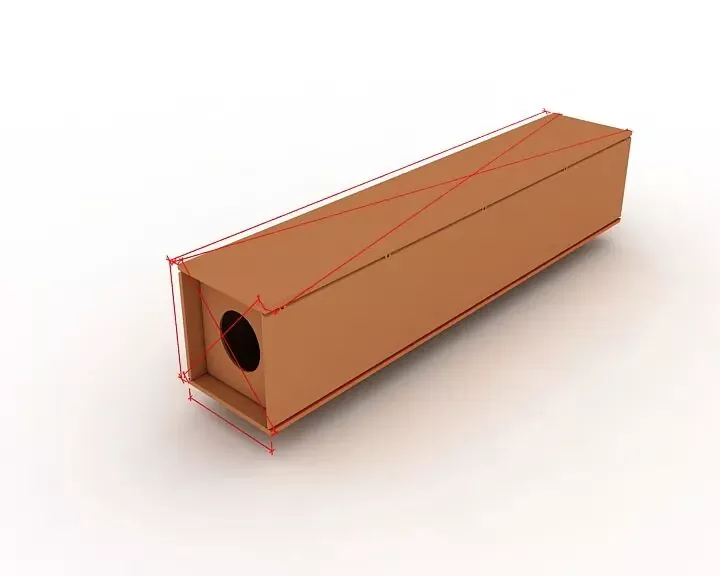
Krok 11 Ogólna kontrola |
Podczas kontroli należy skupić się na sprawdzeniu, czy długość elementu, wymiary przekątne i wymiary przekroju końcowego spełniają wymagania projektowe i specyfikacyjne oraz skorygować wszystkie części przekraczające tolerancję. |
|
|
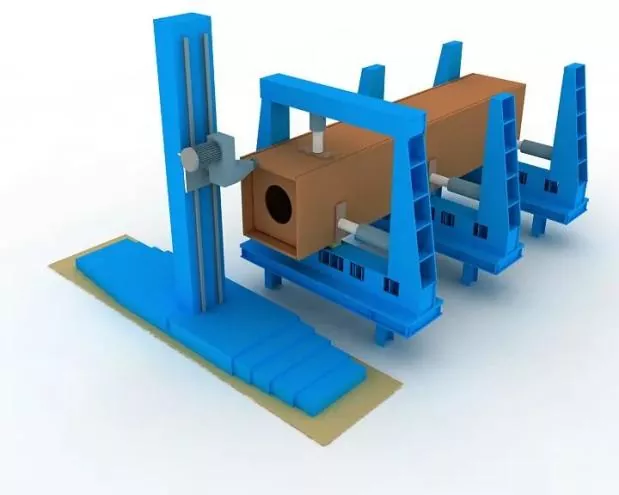
Krok 12 Zakończ frezowanie |
Wyfrezować powierzchnię czołową po montażu i spawaniu. |
|
|
Gwarantują równość prętów i równoległość pomiędzy powierzchnią czołową a frezem. |
||
|
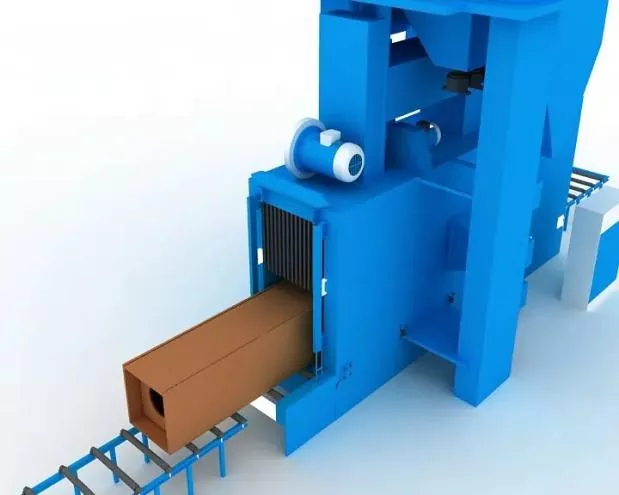
Krok 13 Piaskowanie i usuwanie rdzy |
Całkowite usunięcie rdzy poprzez piaskowanie zgodnie z wymaganiami po spawaniu, a następnie przeniesienie do powłoki konstrukcyjnej. |
|

Ⅲ. Specyfikacje dotyczące montażu, pozycjonowania i spawania
|
Dokładność montażu |
Podczas montażu: ● Należy zastosować odpowiednie utwierdzenia w celu kontrolowania odkształceń spawalniczych. ● Naddatki na skurcz spawalniczy i rozsądne odkształcenie odwrotne należy zachować w celu kontroli wymiarów komponentów i zapewnienia prawidłowego kształtu. |
|
Dopuszczalne odchyłki przy wytwarzaniu i montażu połączeń spawanych, a także tolerancje wymiarowe elementów konstrukcyjnych powinny odpowiadać wymaganiom Kodeksu Uznawania Jakości Budowlanej Konstrukcji Stalowych (GB 50205). |
|
|
Spawanie pozycjonujące montaż |
Będzie ono realizowane poprzez półautomatyczne spawanie łukiem gazowym z drutem litym (GMAW). |
|
Spawacz |
Spawacze wykonujący sczepianie montażowe powinni posiadać odpowiednie uprawnienia kwalifikacyjne określone w Specyfikacji Technicznej Spawania Konstrukcji Stalowych Budownictwa (JGJ81). |
|
Położenie spoin sczepnych |
Położenie spoin sczepnych: Spoiny sczepne powinny unikać początku i końca spoin formalnych i nie powinny być umieszczane na narożnikach, krawędziach, końcach i innych krytycznych obszarach podatnych na wytrzymałość konstrukcyjną i wady wykonania. |
|
W przypadku połączeń typu T sczepianie: Należy wykonać symetrycznie po obu stronach; w międzyczasie należy w miarę możliwości unikać spawania sczepnego wewnątrz rowka. W przypadku spawania rowków z pełną penetracją: Sczepianie należy wykonać na rowku w przypadku żłobienia wstecznego, np. żłobienia wstecznego. |
|
|
Położenia montażowe i spawalnicze spawanych podkładek oraz płytek najazdowych i odpływowych powinny być zgodne z odpowiednimi normami |
|
|
Materiały spawalnicze |
Materiały spawalnicze stosowane do montażu i sczepiania powinny być zgodne z materiałami do spawania formalnego, tj. należy stosować te same materiały spawalnicze, co przy spawaniu oficjalnym. |
|
W przypadku spawania montażowego stali o wysokiej wytrzymałości i stali o niskiej wytrzymałości materiały spawalnicze należy dobierać zgodnie z gatunkiem stali o niskiej wytrzymałości. |
Powiązane wiadomości
- Pozdrowienia z okazji Dnia Narodowego od konstrukcji stalowej Eihe
- Udane pierwsze podnoszenie! Projekt w regionie Azji i Pacyfiku w Maroku prowadzony przez firmę Eihe Steel
- Odnowienie kwalifikacji zatwierdzone! Eihe stale zwiększa swój zasięg na rynku globalnym
- Dostawa konstrukcji stalowych EHSS dla lotnisk i stacji
- Koncentracja na rozwoju globalnym: Stowarzyszenie Przemysłu Konstrukcji Stalowych w Shandong z sukcesem organizuje konferencję wymiany doświadczeń na temat internacjonalizacji przemysłu
- Firma EHSS była wyłącznym gospodarzem 8. Forum Rozwoju Wysokiej Jakości Konstrukcji Stalowych w Shandong i dorocznej konferencji SSSIA 2026 w Qingdao, które zakończyły się pełnym sukcesem
Zostaw mi wiadomość