Polski
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analiza technologii produkcji konstrukcji stalowych
Ⅰ. Przegląd
Wykonanie konstrukcji stalowejto proces przekształcania rysunków projektowych w fizyczne komponenty konstrukcyjne. Jej istotą jest przetwarzanie materiałów stalowych na kwalifikowane stalowe elementy konstrukcyjne zgodnie z wymaganiami projektowymi w ramach fabrycznych procedur produkcyjnych, przy jednoczesnym zachowaniu zasadniczo niezmiennych właściwości przekroju stali.
Technologia produkcji konstrukcji stalowych jest w zasadzie podobna do technologii produkcji mechanicznej. Biorąc jednak pod uwagę, że produkty konstrukcji stalowych są ostatecznie montowane na placach budowy, w procesach kładzie się większy nacisk na precyzyjną kontrolę i zapobieganie deformacjom.
Ⅱ. Schemat przebiegu procesu produkcji konstrukcji stalowych
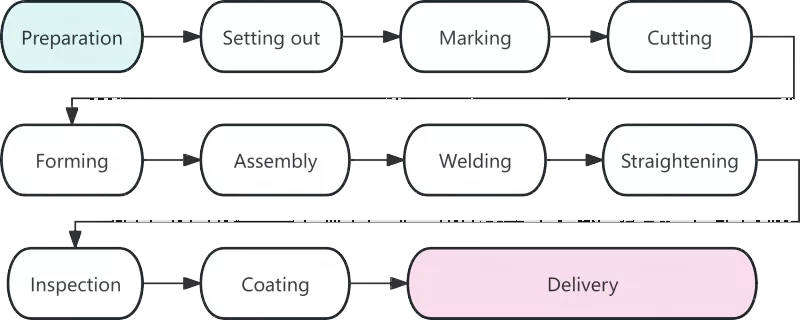
Ⅲ. Szczegółowa analiza każdej procedury roboczej
|
Proces |
Opis |
|
Przygotowanie materiału |
Przygotowanie materiału rozpoczyna produkcję konstrukcji stalowej, a jego jakość bezpośrednio wpływa na wszystkie późniejsze procedury robocze. Do podstawowych zadań na tym etapie należy odbiór materiału, prostowanie i czyszczenie powierzchni. Po przybyciu materiałów stalowych do fabryki ich certyfikaty materiałowe należy sprawdzić z rzeczywistymi produktami. W przypadku stali stosowanych w głównych elementach konstrukcyjnych należy przeprowadzić ponowną kontrolę składu chemicznego i właściwości mechanicznych. Stale odkształcone podczas transportu należy prostować za pomocą prostownic walcowych lub przeciskarek hydraulicznych. Doświadczenie pokazuje, że około 80% błędów wymiarowych w wykrojach wynika z nieprostowanych surowców. |
|
Loftowanie |
Wyciąganie jest pierwszym krytycznym krokiem w precyzyjnej kontroli produkcji konstrukcji stalowych. Na dedykowanych platformach lub stołach montażowych technicy rysują połączenia i kontury komponentów w pełnej skali w stosunku 1:1 zgodnie z rysunkami projektowymi w celu zdefiniowania kształtów części. Oprócz sprawdzenia wymiarów na rysunku należy zarezerwować naddatek na skurcz spawalniczy, zgodnie z wymaganiami odpowiednich procesów. Ogólnie rzecz biorąc, na każdą spoinę czołową należy pozostawić naddatek od 1 do 1,5 milimetra. |
|
Cechowanie |
Znakowanie, zwane również trasowaniem, odnosi się do procedury używania szablonów do oznaczania pozycji otworów i linii obróbki konturów komponentów na płytach i kształtownikach stalowych. Aby zmaksymalizować stopień wykorzystania materiału, stosuje się zasadę „najpierw duże części, później małe części”. Dzięki zoptymalizowanemu układowi ogólny stopień wykorzystania materiału może osiągnąć ponad 85%, a po optymalizacji zagnieżdżenia może nawet przekroczyć 92%. |
|
Cięcie |
Cięcie to proces rozdzielania surowców na poszczególne części wzdłuż wyznaczonych linii. Do głównych metod cięcia zalicza się cięcie gazowe, cięcie plazmowe i cięcie laserowe. Powszechne zastosowanie technologii cięcia sterowanego numerycznie poprawiło precyzję i wydajność wytwarzania konstrukcji stalowych. Niektóre powierzchnie cięcia kwalifikują się do bezpośredniego spawania bez dodatkowej obróbki krawędzi. |
|
Tworzenie się |
Komponenty nieliniowe, takie jak zakrzywione belki i gięte rury, należy kształtować poprzez gięcie na zimno lub gięcie na gorąco. Gięcie na zimno odbywa się w temperaturze pokojowej i ma zastosowanie do typowych zakrzywionych elementów. W przypadku gięcia na gorąco stale nagrzewa się przed zginaniem do temperatury 900-1100°C, co jest przyjęte w przypadku grubych blach lub elementów o małych promieniach gięcia. |
|
Montaż |
Montaż oznacza połączenie obrobionych części zgodnie z wymaganiami rysunków i tymczasowe ich zamocowanie za pomocą spawania sczepnego. Standardowa procedura montażu jest następująca: Szlifować złącza płyt kołnierzowych → Usuń zadziory na płytach środnikowych → Uzyskaj precyzyjne pozycjonowanie za pomocą maszyny montażowej → Kompletny montaż jednostronnej stali o przekroju teowym → Odwróć zespół i zakończ całościowe formowanie. |
|
Spawalniczy |
Spawanie jest podstawową procedurą w produkcji konstrukcji stalowych, wymagającą wysokich wymagań technicznych i rygorystycznej kontroli jakości. Powszechnie stosowane metody spawania obejmują automatyczne spawanie łukiem krytym, spawanie w osłonie gazu CO₂ i spawanie łukiem metalowym w osłonie. |
|
Prostowanie |
Naprężenia termiczne powstałe podczas spawania spowodują deformację elementu, którą należy wyeliminować poprzez prostowanie w celu przywrócenia pierwotnego kształtu geometrycznego. Typowe metody prostowania obejmują prostowanie mechaniczne, prostowanie płomieniowe i prostowanie kombinowane. Nagrzewania w tym samym miejscu nie należy wykonywać więcej niż trzy razy, a przegrzanie jest surowo zabronione. |
|
Kontrola |
Kontrola przebiegająca przez cały proces produkcyjny stanowi kluczową gwarancję jakości produktu. Kontrola etapowa obejmuje głównie kontrolę surowców, kontrolę w trakcie procesu i kontrolę po spawaniu. Wewnątrz spoin nie są dozwolone wady śmiertelne, takie jak pęknięcia i niepełne stopienie. |
|
Powłoka |
Powłoka zapewnia ochronę antykorozyjną i ogniową konstrukcji stalowych. Standardowy system powłokowy składa się z trzech warstw: podkładu epoksydowego bogatego w cynk, międzywarstwy epoksydowej na bazie miki żelaza i powłoki nawierzchniowej z poliuretanu lub fluorowęglowej. Powłokę ognioodporną należy nakładać wieloma cienkimi warstwami. Temperatura otoczenia podczas malowania nie powinna być niższa niż 5°C, wilgotność względna nie powinna przekraczać 85%, a temperatura powierzchni stali powinna być co najmniej o 3°C wyższa od punktu rosy. |
|
Dostawa z fabryki |
Dostawa jest ostatnim etapem produkcji konstrukcji stalowej. Komponentom, które przejdą kontrolę końcową, zostaną przypisane unikalne numery seryjne i oznaczenia. Komponenty należy łączyć w grupy zgodnie z kolejnością montażu. Pomiędzy elementami należy umieścić drewniane klocki lub gumowe uszczelki, aby zapobiec zarysowaniu powłoki. |
IV. Trendy rozwojowe nowoczesnej technologii wytwarzania konstrukcji stalowych
Nowoczesna konstrukcja stalowaprodukcja jest coraz bardziej inteligentna i zmechanizowana, co poprawia precyzję i wydajność produkcji. Technologia sterowania numerycznego, automatyczne spawanie, zastosowanie BIM i wirtualna symulacja montażu wstępnego wyznaczają przyszłe trendy rozwojowe w branży.
Produkcja konstrukcji stalowych to kompletny system charakteryzujący się ściśle powiązanymi procesami, wysokimi wymaganiami dotyczącymi precyzji i ścisłą kontrolą jakości. Każda procedura, od układu po powlekanie, bezpośrednio wpływa na jakość gotowych produktów. Wraz z powszechnym stosowaniem inteligentnych technologii, dla konstrukcji stalowych zostaną przyjęte bardziej rygorystyczne normy, co doprowadzi do dalszej poprawy jakości produktów.
Powiązane wiadomości
- Jak wybrać odpowiedni rozmiar konstrukcji stajni dla koni o stalowej ramie?
- Montaż konstrukcji stalowej na miejscu + proces prac przy konstrukcji zintegrowanego podnośnika + kluczowe kwestie
- Dlaczego warto wybrać dwuwarstwową prefabrykowaną konstrukcję domu ze stalowej ramy dla nowoczesnego życia?
- Dziewięć kluczowych punktów przy projektowaniu i budowie budynków fabrycznych o konstrukcji stalowej
- W jaki sposób konstrukcja kurnika o konstrukcji stalowej może poprawić zarządzanie fermami drobiu?
- Budynki przemysłowe w stylu lokomotywy: czy trzypiętrowe biuro powinno być stalowe czy betonowe?
Zostaw mi wiadomość